


Tổng hợp các lỗi thường gặp khi đo mô-men xoắn như chọn sai dải đo, gá đặt không đúng và thao tác thiếu ổn định, kèm cách khắc phục hiệu quả.
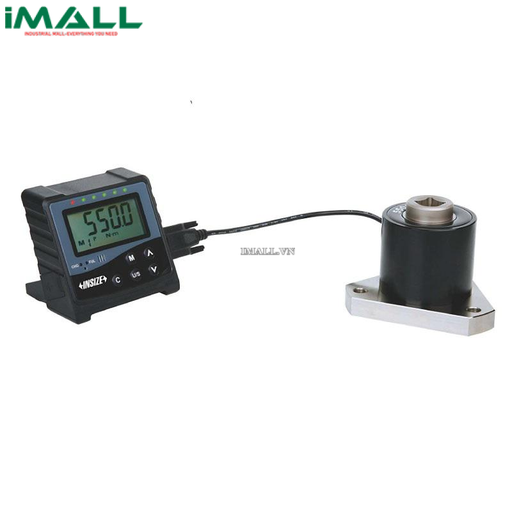
1. Vì sao kết quả đo mô-men xoắn có thể không chính xác?
Trong sản xuất công nghiệp, đo mô-men xoắn là công việc quan trọng để kiểm tra lực siết, đánh giá dụng cụ lắp ráp và kiểm soát chất lượng sản phẩm.
Tuy nhiên, kết quả đo không chỉ phụ thuộc vào chất lượng máy mà còn liên quan đến phương pháp sử dụng, điều kiện thử nghiệm và kỹ năng của người vận hành.
Một số sai sót nhỏ như gá đặt không chắc chắn, sử dụng đầu nối không phù hợp hoặc chọn sai chế độ đo cũng có thể làm kết quả thay đổi đáng kể.
Nhận biết các lỗi phổ biến và có biện pháp khắc phục sẽ giúp doanh nghiệp nâng cao độ tin cậy của quá trình đo lường.
2. Những lỗi thường gặp khi kiểm tra mô-men xoắn
Lựa chọn sai dải đo
Mỗi máy đo mô-men xoắn đều có giới hạn đo nhất định. Nếu chọn thiết bị có dải đo quá lớn so với giá trị cần kiểm tra, độ phân giải có thể không đáp ứng yêu cầu của phép đo.
Ngược lại, nếu mô-men xoắn thực tế vượt quá giới hạn thiết bị, máy có thể báo quá tải hoặc bị hư hỏng.
Cách khắc phục: Xác định trước giá trị mô-men xoắn dự kiến và lựa chọn thiết bị có dải đo phù hợp. Nên tham khảo thông số kỹ thuật của nhà sản xuất thay vì chỉ căn cứ vào giá trị đo tối đa.
Gá đặt mẫu hoặc dụng cụ không chắc chắn
Khi mẫu thử hoặc dụng cụ siết không được cố định đúng cách, hiện tượng trượt, lệch trục hoặc rung lắc có thể xảy ra trong quá trình đo.
Điều này khiến lực tác động không được truyền đúng theo hướng yêu cầu, dẫn đến kết quả thiếu ổn định.
Cách khắc phục: Sử dụng bộ gá phù hợp, kiểm tra độ chắc chắn của các khớp nối và đảm bảo mẫu được đặt đúng vị trí trước khi đo.
Thao tác đo không đồng nhất
Việc thay đổi tốc độ tác động lực, hướng xoay hoặc cách cầm dụng cụ giữa các lần thử có thể làm kết quả đo khác nhau.
Đặc biệt, thao tác giật mạnh hoặc tăng lực đột ngột có thể khiến giá trị đỉnh thay đổi.
Cách khắc phục: Xây dựng quy trình thao tác thống nhất. Người thực hiện cần tuân thủ tốc độ, hướng tác động và phương pháp đo theo hướng dẫn của thiết bị.
Chọn sai chế độ đo
Một số máy đo mô-men xoắn có nhiều chế độ như đo giá trị tức thời, giữ giá trị cực đại hoặc ghi nhận dữ liệu theo thời gian.
Nếu lựa chọn sai chế độ, người vận hành có thể đọc nhầm kết quả hoặc bỏ qua thông số quan trọng.
Cách khắc phục: Xác định mục đích kiểm tra trước khi đo và lựa chọn chế độ tương ứng. Đọc kỹ hướng dẫn sử dụng để hiểu cách thiết bị ghi nhận và hiển thị dữ liệu.
Sử dụng phụ kiện không tương thích
Đầu nối, bộ chuyển đổi hoặc bộ gá không phù hợp có thể gây sai lệch trong quá trình truyền lực. Một số phụ kiện có chiều dài hoặc cấu tạo đặc biệt còn có thể làm thay đổi điều kiện tác động lực.
Cách khắc phục: Sử dụng phụ kiện đúng tiêu chuẩn và theo khuyến nghị của nhà sản xuất. Khi cần dùng đầu nối mở rộng, cần xem xét ảnh hưởng của phụ kiện đến phép đo.
Bỏ qua tình trạng hiệu chuẩn
Sau thời gian sử dụng, thiết bị đo có thể phát sinh sai lệch do hao mòn, va đập hoặc điều kiện vận hành.
Nếu không kiểm tra tình trạng hiệu chuẩn, người dùng có thể tiếp tục sử dụng thiết bị dù kết quả không còn đáp ứng yêu cầu.
Cách khắc phục: Theo dõi chu kỳ hiệu chuẩn dựa trên khuyến nghị của nhà sản xuất, tần suất sử dụng và yêu cầu quản lý chất lượng. Khi nghi ngờ thiết bị có sai lệch, cần kiểm tra trước khi tiếp tục sử dụng.
3. Quy trình hạn chế sai số khi đo mô-men xoắn
Để hạn chế các lỗi nêu trên, doanh nghiệp có thể xây dựng quy trình kiểm tra gồm những nội dung sau:
- Kiểm tra trước khi đo: Xác nhận tình trạng máy, dải đo, phụ kiện, nguồn điện và trạng thái hiệu chuẩn.
- Chuẩn bị mẫu thử: Làm sạch vị trí tiếp xúc, loại bỏ các yếu tố có thể gây trượt và đảm bảo mẫu phù hợp với phương pháp thử.
- Thiết lập phép đo: Chọn đúng đơn vị, chế độ đo và các thông số cần thiết.
- Thực hiện thao tác: Duy trì hướng tác động và tốc độ phù hợp. Tránh giật mạnh hoặc thay đổi thao tác giữa các lần thử.
- Đánh giá kết quả: Thực hiện các lần đo theo quy trình quy định, ghi nhận dữ liệu và xem xét mức độ chênh lệch giữa các lần thử.
- Lưu trữ hồ sơ: Ghi lại thông tin thiết bị, mẫu thử, người thực hiện và điều kiện đo để phục vụ truy xuất khi cần.
Một điểm quan trọng trong kiểm soát chất lượng là xác định nguyên nhân gây ra kết quả bất thường.
Sai số thiết bị có thể liên quan đến cảm biến, hệ thống đo, tình trạng hiệu chuẩn hoặc hư hỏng bên trong. Trong trường hợp này, cần kiểm tra thiết bị bằng phương pháp phù hợp hoặc gửi đến đơn vị có chuyên môn.
Trong khi đó, sai số thao tác thường xuất phát từ việc gá đặt không đúng, thay đổi tốc độ tác động, sử dụng phụ kiện không phù hợp hoặc chọn sai chế độ đo.
Nếu kết quả giữa các lần đo không ổn định, doanh nghiệp nên kiểm tra lại toàn bộ quy trình trước khi kết luận thiết bị bị hỏng.
>> Tìm hiểu thêm Khi nào cần sử dụng máy đo mô-men xoắn để kiểm tra dụng cụ siết trong dây chuyền lắp ráp? https://kenhsinhvien.vn/m/imall.1135...le-post-758250
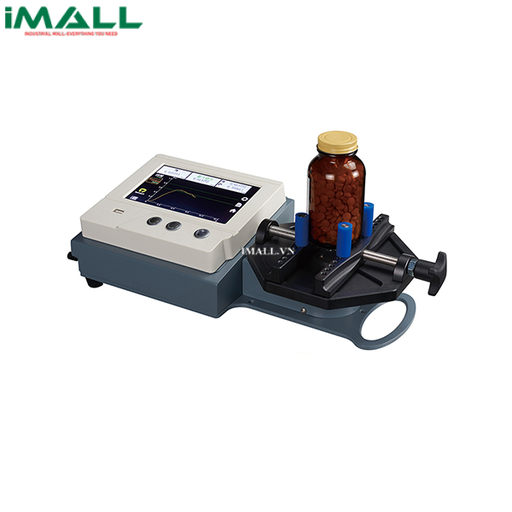
5. Khi nào cần kiểm tra hoặc hiệu chuẩn lại máy đo?
Doanh nghiệp nên xem xét kiểm tra thiết bị khi xuất hiện một trong các dấu hiệu:
- Kết quả đo thay đổi bất thường dù điều kiện thử nghiệm không đổi.
- Thiết bị từng bị rơi hoặc va đập mạnh.
- Máy có dấu hiệu hiển thị lỗi hoặc hoạt động không ổn định.
- Kết quả đo không phù hợp với thiết bị tham chiếu.
- Đến thời hạn hiệu chuẩn theo kế hoạch quản lý chất lượng.
Sai số khi đo mô-men xoắn có thể bắt nguồn từ thiết bị, phụ kiện, điều kiện thử nghiệm hoặc thao tác của người vận hành. Việc nhận biết và xử lý đúng nguyên nhân giúp doanh nghiệp nâng cao độ tin cậy của kết quả đo.
Bên cạnh lựa chọn máy đo phù hợp, doanh nghiệp cần xây dựng quy trình sử dụng, kiểm tra và hiệu chuẩn định kỳ để đảm bảo hoạt động đo lường đáp ứng yêu cầu kỹ thuật.
Leave a comment: