

 Tweet
 Cách kiểm soát phoi khi gia công cơ khí chính xác
Dấu hiệu cho thấy cần cải thiện khả năng thoát phoi khi gia công.
Hình dạng phoi và vị trí phoi tích tụ là hai dấu hiệu nên quan sát trước khi chỉnh máy. Với cùng một vết xước trên chi tiết, nguyên nhân có thể là phoi dài kéo lê trên bề mặt khi tiện hoặc phoi còn sót trong hốc bị dao cắt lại khi phay. Hai tình huống này cần được xử lý theo những cách khác nhau.
Khi gia công tiện: Phoi kéo thành dây dài hoặc quấn quanh chi tiết, cán dao là dấu hiệu nên kiểm tra khả năng bẻ phoi. Hãy đối chiếu rãnh bẻ phoi của chip tiện với lượng chạy dao và chiều sâu cắt thực tế, nhất là khi hiện tượng chỉ xuất hiện ở lượt tiện tinh.
Khi gia công phay: Phoi có thể đã tách thành đoạn nhưng vẫn đọng ở đáy hốc hoặc trong rãnh hẹp. Nếu đường chạy tiếp theo đi qua vùng này, dao có thể cắt lại phoi và để lại vết xước. Khi khoan, nếu phoi thường xuyên đọng trong rãnh của mũi khoan, hãy kiểm tra cách đưa phoi ra khỏi lỗ và khả năng dung dịch tưới nguội tiếp cận vùng cắt.
Nếu phoi chỉ đọng ở góc hốc phay, hãy kiểm tra hướng dòng tưới và đường chạy dao tại góc đó trước. Nếu phoi tiện kéo dài suốt lượt cắt, hãy bắt đầu từ chip tiện và chế độ cắt.
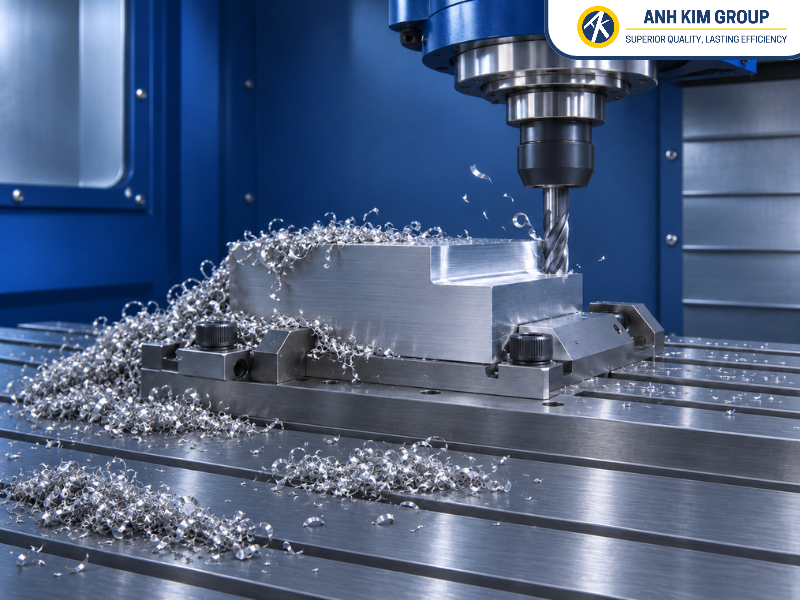
Những dấu hiệu cho thấy xưởng cần cải thiện khả năng thoát phoi
3 Cách kiểm soát phoi hiệu quả khi gia công CNC
Khi phoi tiện khó gãy, ưu tiên nên kiểm tra rãnh bẻ phoi và chế độ cắt. Khi phoi đã gãy nhưng vẫn nằm trong vùng gia công, hãy xem lại dòng tưới nguội và đường chạy dao. Nếu lưỡi cắt mòn nhanh hoặc xuất hiện lẹo dao, cần kiểm tra thêm tốc độ cắt. Nên thay đổi từng yếu tố để dễ đánh giá kết quả sau mỗi lần chạy thử.
1. Chọn rãnh bẻ phoi phù hợp
Rãnh bẻ phoi trên chip tiện định hướng phoi cuộn lại và hỗ trợ phoi gãy thành đoạn. Khi chọn chip, hãy xét đồng thời vật liệu, nguyên công tiện thô hay tiện tinh, lượng chạy dao và chiều sâu cắt. Hai chip cùng kích thước có thể dùng các hình học bẻ phoi khác nhau, cần xem xét vùng làm việc mà nhà sản xuất khuyến nghị cho từng mã.
Nếu phoi chỉ kéo dài ở lượt tiện tinh có chiều sâu cắt nhỏ, hãy kiểm tra xem chip đang dùng có phù hợp với vùng cắt tinh hay không. Nếu chip đã phù hợp mà phoi vẫn quấn, hãy kiểm tra thêm chiều cao tâm dao và độ chắc chắn của chip trên cán.
2. Xử lý phoi quấn bằng điều chỉnh chế độ cắt
Một cách xử lý phoi quấn khi tiện là đối chiếu lượng chạy dao và chiều sâu cắt đang dùng với phạm vi khuyến nghị của chip. Lượng chạy dao quá thấp có thể tạo phoi dạng dây. Chiều sâu cắt quá nhỏ cũng có thể làm giảm khả năng bẻ phoi.
Nếu lượng chạy dao thấp hơn vùng khuyến nghị, có thể điều chỉnh từng bước trong phạm vi phù hợp với dao và yêu cầu của bề mặt. Sau mỗi lần chạy thử, hãy so sánh độ dài phoi, mức độ quấn và chất lượng bề mặt. Nếu phoi ngắn hơn nhưng bề mặt xấu đi, cần xem lại mức chỉnh hoặc chọn chip có rãnh bẻ phoi phù hợp hơn với lượt cắt đó.
3. Điều chỉnh dòng tưới nguội
Dòng tưới nguội hỗ trợ thoát phoi khi gia công tiếp cận được vùng cắt và có hướng đưa phoi ra ngoài. Trước hết, hãy kiểm tra vị trí vòi, góc phụ và lưu lượng. Trong hốc sâu hoặc rãnh hẹp, thân dao và thành chi tiết có thể che dòng tưới, khiến dung dịch khó đến nơi phoi đang tích tụ.
Khi phay hốc, hãy quan sát xem phoi có bị đẩy dồn vào góc hay được cuốn ra khỏi đường chạy tiếp theo. Nếu phoi vẫn đọng, có thể đổi vị trí hoặc hướng vòi phun rồi kiểm tra lại. Với những nguyên công mà vòi ngoài khó đưa dung dịch đến sát lưỡi cắt, có thể xem xét tưới nguội qua dao nếu máy và dao cụ hỗ trợ.
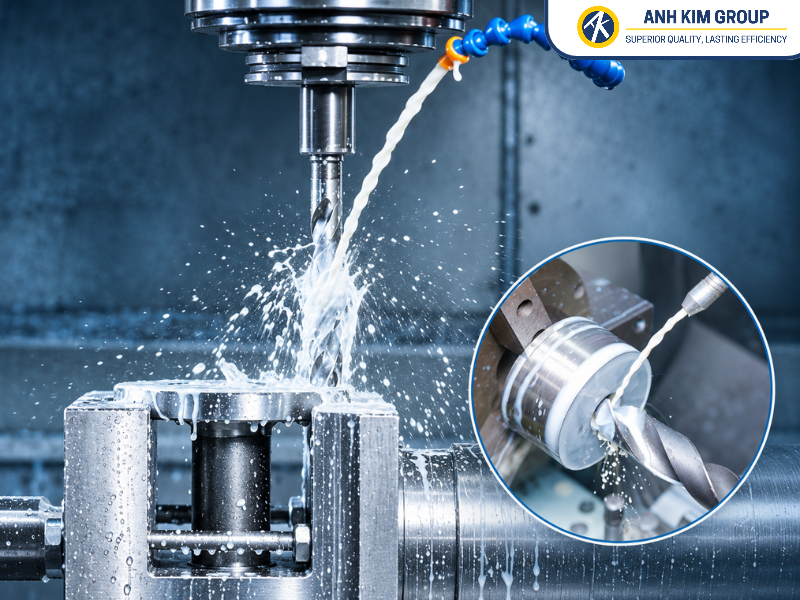
Sử dụng dầu tưới nguội để đẩy phoi ra khỏi vùng gia công
Hãy liên hệ CNC Ánh Kim ngay để được tư vấn theo tình trạng thực tế tại xưởng. Quý khách hàng gửi kèm mã vật liệu, nguyên công, mã dao, thông số cắt đang dùng và ảnh phoi hoặc bề mặt bị lỗi. Đội ngũ kỹ thuật sẽ dựa trên thông tin của khách hàng để tư vấn phù hợp. Liên hệ CNC Ánh Kim qua số Hotline: 0886113609 ngay hôm nay để nhận nhiều ưu đãi.